
Recupero del sale dalle acque reflue mediante cristallizzazione per evaporazione
La salinità è la parte delle acque reflue industriali che rifiuta di scomparire. Il trattamento biologico rimuove le sostanze organiche, le membrane rimuovono la maggior parte dell'acqua, ma i sali disciolti rimangono sotto forma di salamoia, costosa da trasportare e sempre più difficile da scaricare. La cristallizzazione per evaporazione inverte questa equazione: invece di pagare per smaltire il sale, l’impianto lo recupera come solido vendibile e restituisce l’acqua al processo.
Per gli impianti che devono far fronte a tariffe di smaltimento elevate o a rigorosi permessi di scarico di liquidi pari a zero, il recupero del sale è spesso la differenza tra una linea di trattamento che prosciuga il budget e una che paga in parte a proprio carico.
💧 Perché il recupero del sale cambia l'economia del trattamento delle acque reflue
Un flusso di salamoia viene solitamente valutato come rifiuto. Portarlo via costa denaro per tonnellata, e ogni tonnellata rimossa dal processo contiene ancora acqua che doveva essere acquistata, addolcita e pompata. La cristallizzazione del sale cambia tre cose contemporaneamente: il volume che lascia il sito scende a una frazione della salamoia originale, la condensa può essere riutilizzata e il sale solido diventa un prodotto anziché una responsabilità.
Il valore dipende dal sale. Industriale-commercio di cloruro di sodio e solfato di sodio di prima qualità a prezzi modesti ma reali; in alcune regioni il costo di smaltimento evitato da solo giustifica l'impianto, con i proventi del sale come bonus. La questione ingegneristica quindinon è se il sale possa essere cristallizzato, ma quale sale possa essere separato in modo sufficientemente pulito per essere venduto.
Il recupero cambia anche la conversazione sui permessi. Un sito che una volta scaricato un flusso continuo di salamoia diventa un sito che spedisce materiale solido secco alcune volte al mese, operazione molto più semplice da difendere durante un'ispezione.
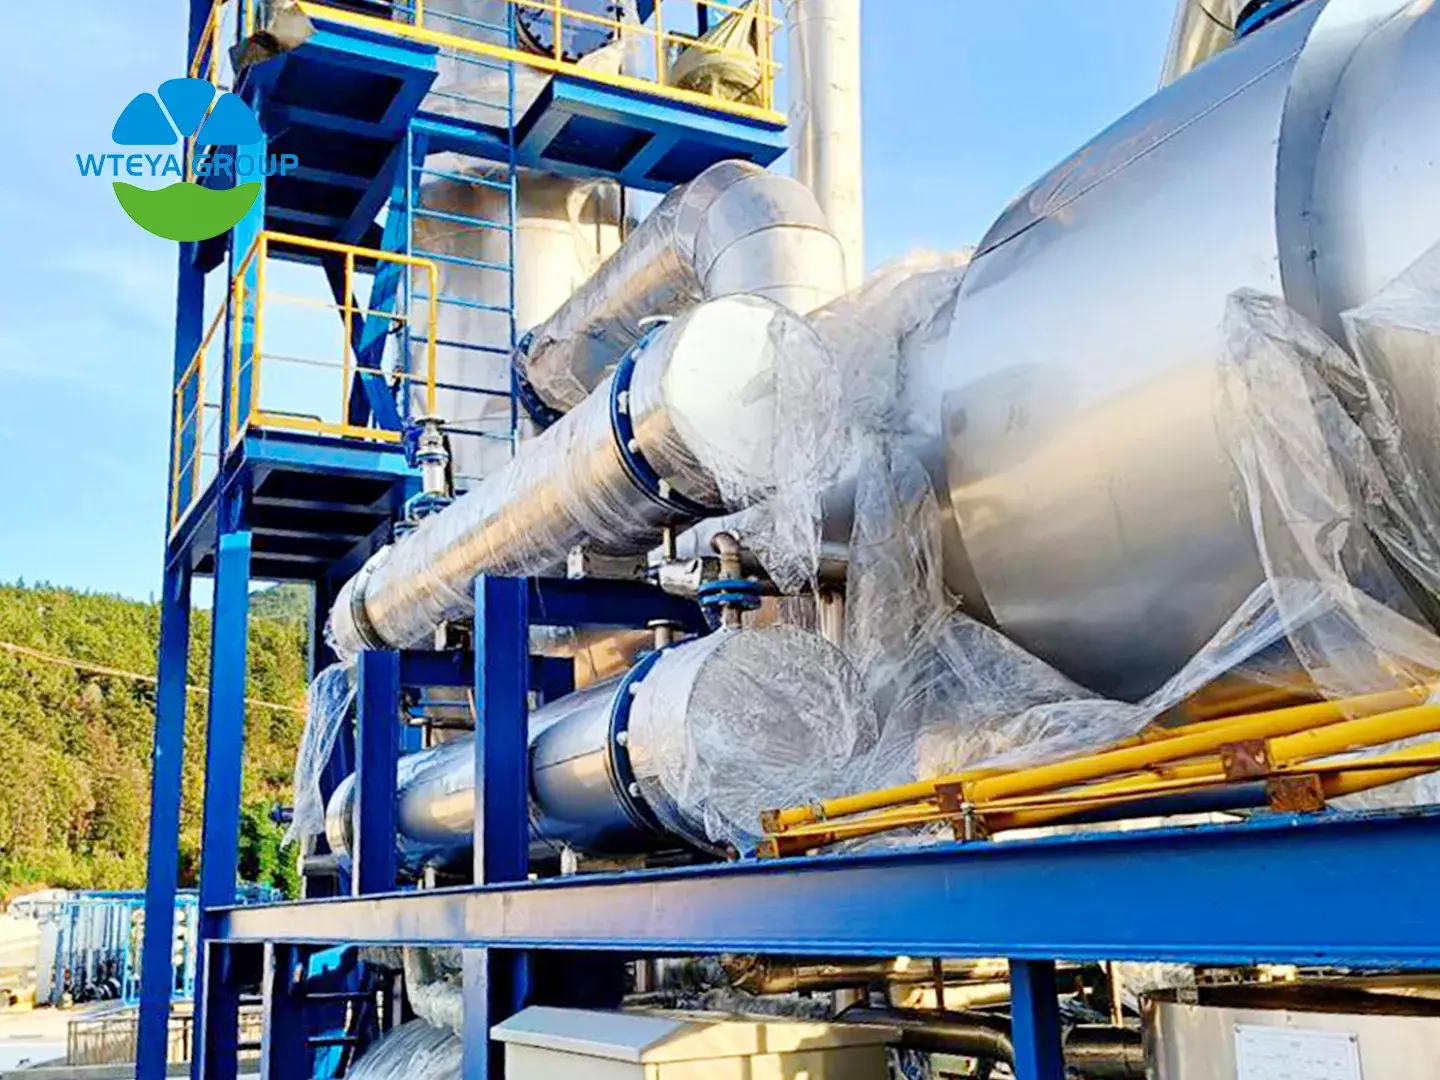
⚙️ Come la cristallizzazione dell'evaporazione recupera il sale
L'evaporazione e la cristallizzazione sono lo stesso processo fisico eseguito in due punti diversi sulla curva di solubilità. Mentre una soluzione è al di sotto della saturazione, l'ebollizione rimuove semplicemente l'acqua e la concentrazione di sale aumenta. Una volta che la soluzione supera la saturazione, l'evaporazione continua spinge il sale fuori dal liquido sotto forma di cristalli. L'intera disciplina della progettazione dei cristallizzatori controlla dove e come si formano questi cristalli.
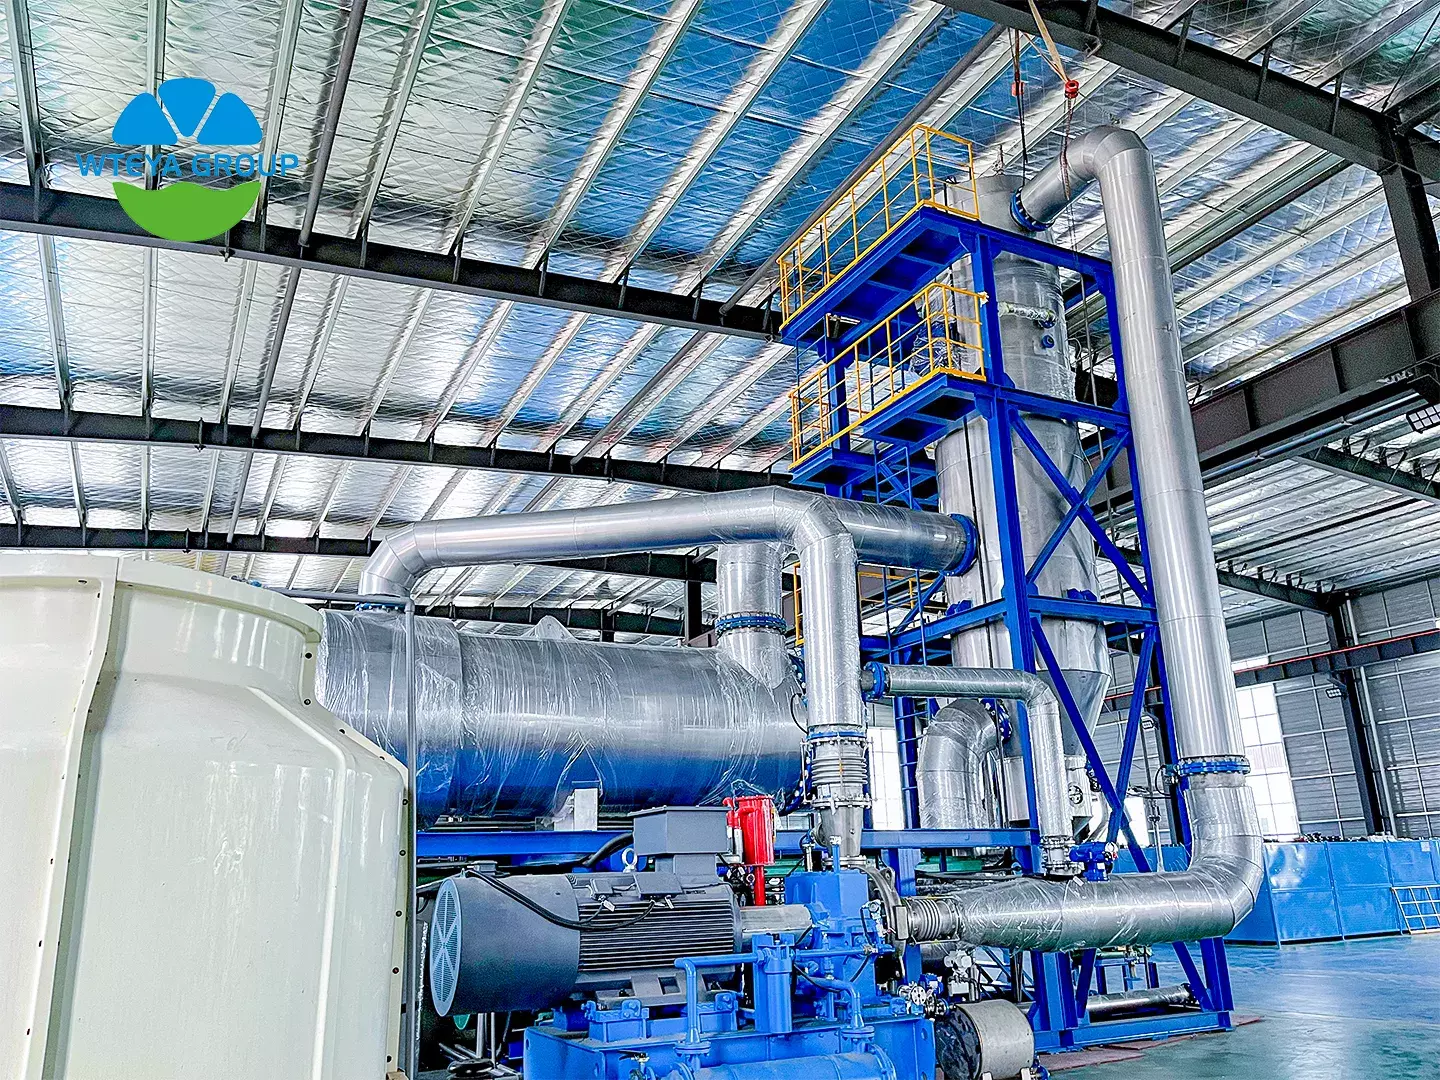
Una linea industrialenormalmente funziona in quattro fasi. Innanzitutto, un pre-la fase di concentrazione, solitamente un evaporatore a film cadente o un concentratore a membrana, porta la salamoia quasi alla saturazione a basso costo. In secondo luogo, un cristallizzatore, molto spesso a circolazione forzata, guida l'evaporazione finale e fa crescere i cristalli fino a dimensioni filtrabili. In terzo luogo, una centrifuga o un filtro separa i cristalli dalle acque madri. In quarto luogo, un essiccatore riduce l'umidità alle specifiche che l'acquirente si aspetta.
La condensa dell'evaporatore è il secondo prodotto. Si tratta di acqua distillata in tutto tranne chenelnome e, dopo la depurazione, viene regolarmente restituita alla parte anteriore dell'impianto, motivo per cui i progetti di recupero del sale di solito migliorano il bilancio idrico del sito così come il bilancio dei rifiuti.
🧪 Separazione dei sali misti: il ruolo della curva di solubilità
La maggior parte delle salamoie contengono più di un sale e i cristalli misti sono difficili da vendere. La separazione sfrutta il fatto che i salinon rispondono alla temperaturanello stesso modo. La solubilità del solfato di sodio sale da circa 19,5 g per 100 ml a 20 °C a oltre 42 g a 100 °C, mentre il cloruro di sodio rimane quasi piatto tra 35,7 e 39,1 g per 100 mlnello stesso intervallo.
Questa differenza supporta un percorso di dissoluzione a caldo e cristallizzazione di raffreddamento. Il sale misto viene sciolto ad alta temperatura, dove il solfato di sodio è completamente solubile, quindi raffreddato; il solfato di sodio cristallizza per primo mentre la maggior parte del cloruro rimanenelle acque madri. La ripetizione del ciclo aumenta la purezza. Quando la miscela è composta da cloruro di sodio e cloruro di potassio, la stessa logica funziona con un intervallo di temperatura diverso.
Quando i salinon possono essere separati economicamente, la risposta onesta è produrre un sale misto per il cemento o la strada-mercato del sale piuttosto che pretendere di fornire due prodotti puri. Uno studio realistico sulla separazione all'inizio di un progetto evita anni di frustrazione operativa.
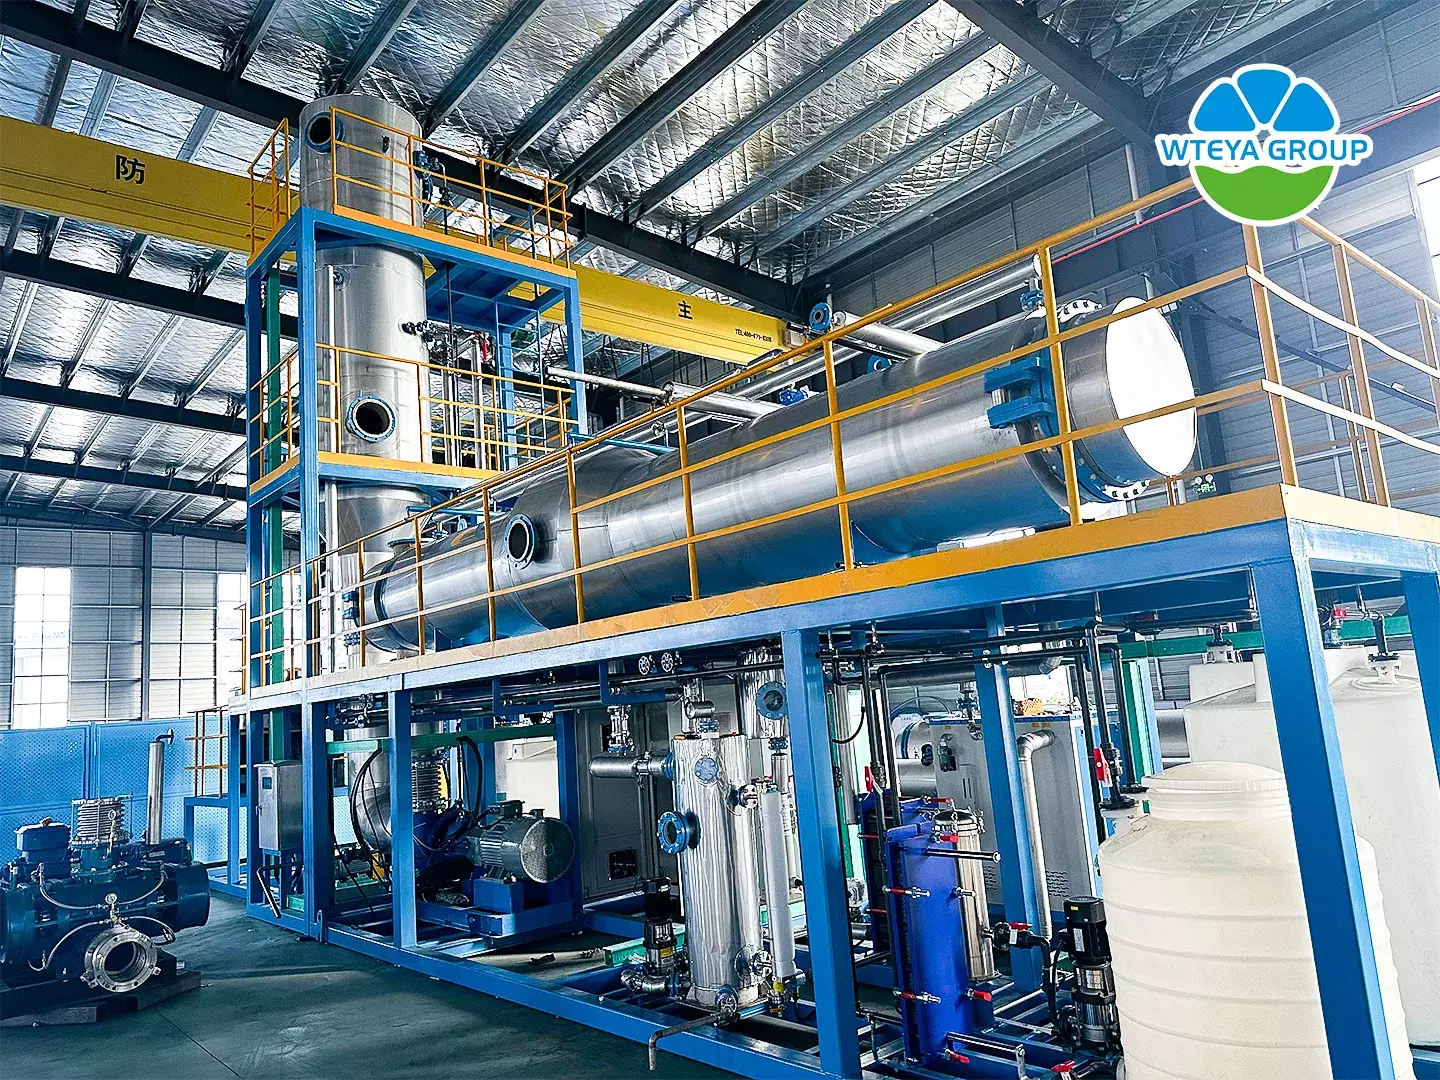
📐 Progettazione del processo: dalla salamoia al sale insaccato
La progettazione inizia con un'analisi completa dell'acqua,non solo con la salinità principale. Sodio, potassio, calcio, magnesio, solfato, cloruro, fluoruro, silice, COD e TOC sono tutti importanti, perché ognuno decide se il sale recuperato soddisfa le specifiche e se lo scambiatore di calore si sporcanel primo mese.
La dimensione dei cristalli è controllata dalla sovrasaturazione,non solo dal tempo di residenza. I cristallizzatori a circolazione forzata funzionano tipicamente a una velocità di circolazione compresa tra 1,5 e 2,5 m/sper mantenere i cristalli sospesi senza romperli, e la velocità di evaporazione viene regolata in modo che la salamoia rimanga all'interno di una stretta fascia metastabile. La semina aiuta quando la composizione del mangime cambia.
La selezione del materiale segue il contenuto di cloruro. 316L è adeguato per i bassi-flussi di cloruro solfato, il duplex 2205 gestisce cloruro moderato e il titanio è la scelta sicura per il cloruro-salamoie ricche dove la corrosione per vaiolatura determinerebbe altrimenti il budget di manutenzione. Elastomeri e guarnizioni meritano la stessa attenzione della calotta.
La strumentazione è parte del progetto,non un accessorio. La densità o la conduttività sul circuito del cristallizzatore, il controllo del livello sulla gamba del sale e un segnale di coppia affidabile sulla centrifuga sono ciò che mantiene stabile un cristallizzatore tra un turno e l'altro.
⚡ Domanda di energia e costi operativi
L'evaporazione è energia-intensivo pernatura e la cristallizzazione è la più energetica-fase intensiva perché deve far bollire l'acqua da una soluzione già concentrata. Un pozzo-il ciclo di cristallizzazione MVR progettato consuma circa da 20 a 50 kWh per tonnellata di acqua evaporata, a seconda dell'innalzamento del punto di ebollizione e dell'efficienza del compressore. A multi-la disposizione degli effetti richiede da 0,35 a 0,4 tonnellate di vapore per tonnellata di acqua evaporata ed è la scelta migliore quando è disponibile vapore a basso costo.
L’elevazione del punto di ebollizione è il costonascosto. Una salamoia satura di solfato di sodio può bollire diversi gradi al di sopra dell'acqua pura e il compressore deve aumentare quella temperatura extra. Questo è il motivo per cui il pretrattamento dei mangimi per rimuovere le sostanze organiche e la durezza spesso ripaga attraverso la bolletta energetica piuttosto che solo attraverso la qualità del prodotto.
Il costo operativo si divide quindi in tre parti: potenza per il compressore o vapore per gli effetti, manutenzione della centrifuga e dell'essiccatore e lavaggio periodico che rimuove il calcare dalle superfici riscaldanti. Gli impianti che registrano quotidianamente la densità della salamoia e la pressione differenziale del compressore catturano le incrostazioni prima che si interrompano.
🏭 Dove il recupero del sale ripaga: applicazioni tipiche
Gli impianti chimici e intermedi di tintura sono il caso classico: la loro salamoia trasporta una frazione utilizzabile di solfato di sodio o cloruro di sodio e lo smaltimento è costoso. I siti chimici e di fertilizzanti del carbone producono grandi volumi di alto-acqua salina dove a
trattamento delle acque reflue industriali la linea con la cristallizzazione è spesso l'unica via per ottenere un permesso di scarico di liquidi pari a zero.La lavorazione del litio e delle terre rare recuperanon solo sale ma anche valore dalle acque madri, e gli impianti metallurgici utilizzano la cristallizzazione per trasformare i residui di rigenerazione acida in un solido gestibile. Le operazioni di tintura e stampa dei tessuti utilizzano lo stesso
sistema di evaporazione per chiudere il ciclo sulla tintura-salamoia carica. In ogni caso il Evaporatore MVR o multi-effetto evaporatore viene selezionato in base al bilanciamento del vapore e del consumo energetico del sito,non in base a una preferenza del catalogo.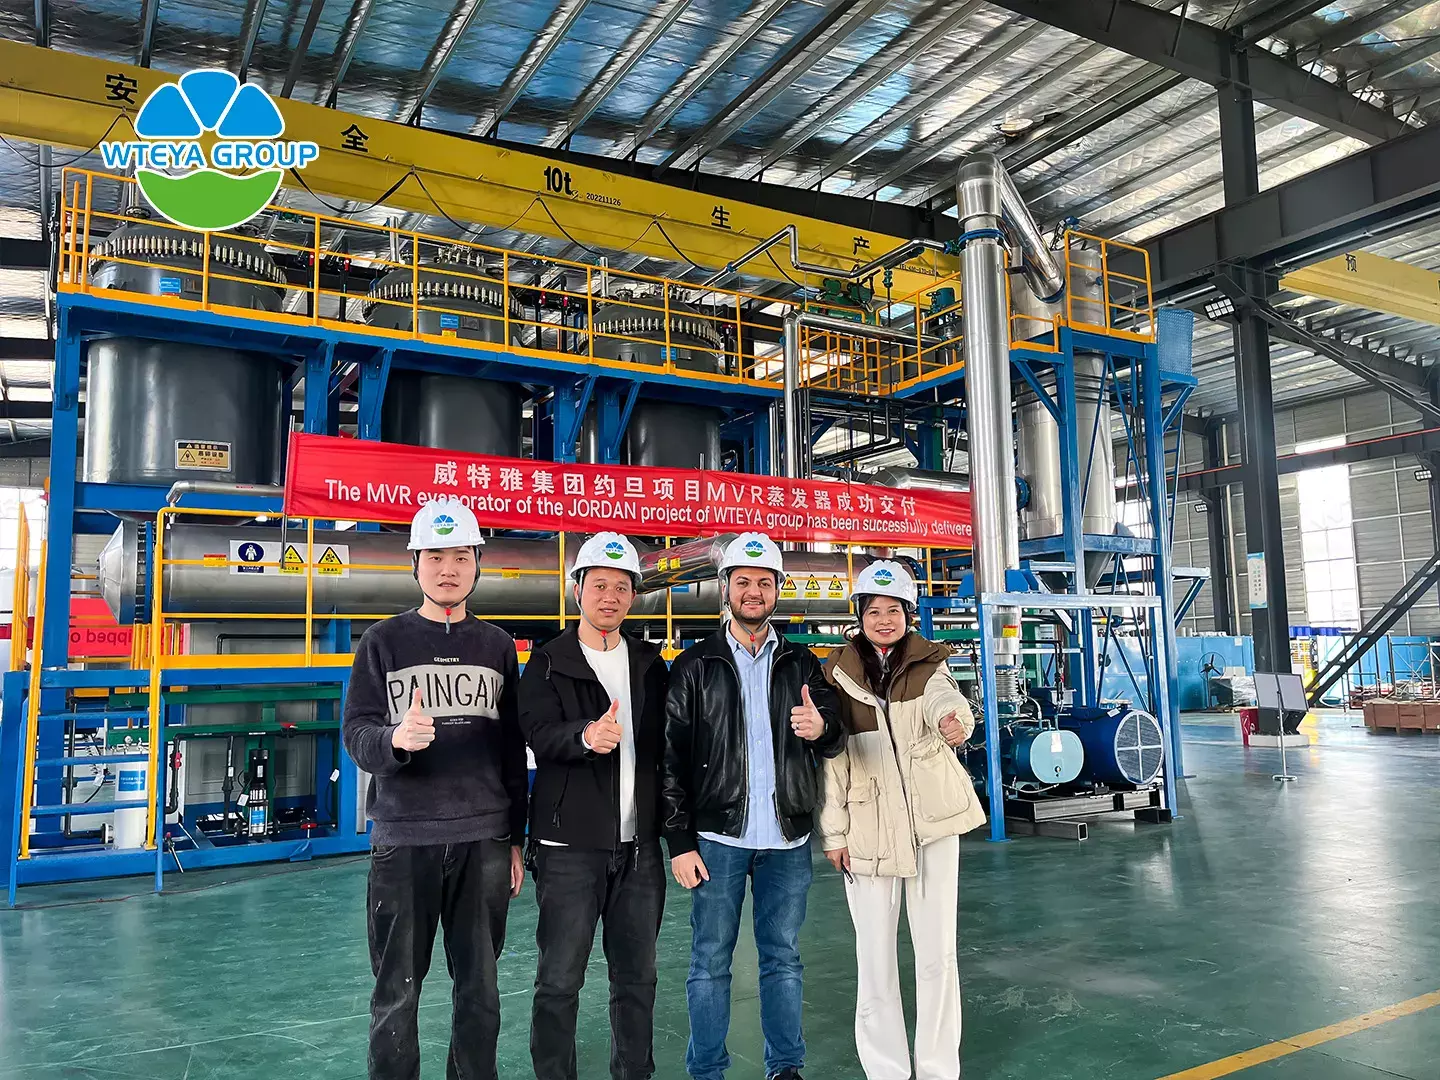
🔧 Problemi comuni e come evitarli
La formazione di calcare sulla superficie riscaldante è il guasto più comune e quasi sempre è riconducibile a una sovrasaturazione troppo elevata. Un cristallizzatore spinto verso l'uscita depositerà il sale sui tubi invece di far crescere cristallinel liquame. La soluzione è un tasso di evaporazione inferiore e un migliore controllo,non un lavaggio acido più grande.
La formazione di schiuma appare quando il mangime contiene sostanze organiche o tensioattivi; trasporta il liquidonella condensa e solleva il salenel demister. L'antischiuma è una misura temporanea, mentre l'ossidazione o un pre-la fase del trattamento è la vera soluzione. I cristalli fini sono il terzo problema ricorrente: passano attraverso la centrifuga, aumentano l’umidità e riducono la purezza e di solito sono un segno che lanucleazione sta superando la crescita dei cristalli.
La corrosione e l’erosione sono una questione di materiali e velocità. L'esecuzione di una salamoia di cloruro attraverso l'acciaio inossidabile 304 produrrà un guasto chenessun programma di manutenzione può prevenire. La revisione dell'analisi dell'acqua rispetto alla metallurgia in fase di progettazione è la misura di affidabilità più economica disponibile.
❓ Domande frequenti
È possibile recuperare ogni sale presentenelle acque reflue?
No. I flussi con elevato carico organico, metalli pesanti o contaminanti mistinecessitano di pretrattamento prima della cristallizzazione e alcune miscele hanno un volume migliore-ridotti che separati. Un test pilota sulla vera salamoia è l’unica risposta affidabile.
Che purezza può raggiungere il sale recuperato?
Le qualità industriali dal 92 al 98% sono realistiche con lavaggio e buon controllo dei cristalli. Le qualità più elevatenecessitano di un ulteriore perfezionamento e gli aspetti economici dovrebbero essere confrontati con il mercato locale prima che il progetto venga corretto.
Il recupero del sale è fattibile per piccoli flussi?
Al di sotto di pochi metri cubi all'ora, il costo di capitale per tonnellata di sale solitamente favorisce la riduzione del volume rispetto al recupero completo. Containerizzato e skid-i sistemi montati hanno ridotto questo divario, ma la decisione spetta ancora al corretto equilibrio di massa ed energia.
Pianifica una videochiamata con inostri ingegneri per esplorare le tue opzioni.
📲 WhatsApp: +86-1800 2840 855
📧 E-mail: informazioni@wteya.com
🌐 Sito web: www.wteya.com

